English
 русский
 عربى
أخبار الصناعة
الصفحة الرئيسية / أخبار / أخبار الصناعة / مميزات ماكينة سحب أسلاك الفولاذ المقاوم للصدأ: ما الذي يجب على المشترين التحقق منه
لا يمكن تصحيح السطح غير اللامع أو المقطع العرضي البيضاوي أو الملف الذي يتصلب بعد الحد المسموح به عند الرفع. هذه هي ميزات الماكينة التي تحدد ما إذا كان السلك المقاوم للصدأ يترك صندوق القالب نظيفًا ومستديرًا وحجمه.
في اللحظة التي يتحول فيها خط الرسم من الفولاذ منخفض الكربون إلى الفولاذ المقاوم للصدأ 304 أو 316، تصل الأعراض بهدوء. السلك يأتي من الكابستان غير لامع قليلاً. يتسارع تآكل القالب الذي كان متوقعًا في السابق خلال نوبة عمل واحدة. ينجرف القطر بضع مئات من المليمتر، ويتم إلغاء الملف لسبب لا يتم تسجيله أبدًا على أنه خطأ في الآلة.
إن ميزات آلة سحب أسلاك الفولاذ المقاوم للصدأ التي تتحكم في ذلك غير جذابة: التبريد بالقالب المغمور، ومواد التشحيم المفلترة، وأسطح الكابستان التي تتماسك دون إحراز، والتحكم في التوتر بشكل ثابت بما يكفي لتحمل جزء من مائة من المليمتر. سرعة الخط المقدرة هي المتغير الأخير الذي يستحق التحسين وعادةً ما يكون أول متغير يسأل عنه المشترون.
يصبح عمل الفولاذ المقاوم للصدأ أكثر صلابة عند تقليله. تزداد مقاومته للتشوه مع كل تمريرة، لذا فإن المحرك الذي يسحب سلكًا منخفض الكربون بقطر 1.0 مم دون إجهاد سيعمل على الفولاذ المقاوم للصدأ من نفس المقياس. الإجابة المعتادة هي جدول تخفيض أخف: ما يقرب من 10 إلى 18 بالمائة لكل تمريرة للأسلاك المقاومة للصدأ، مقابل 20 إلى 25 بالمائة للأسلاك منخفضة الكربون.
التمريرات الأخف تعني المزيد من القوالب، وتسلسل رسم أطول، ومزيد من الحرارة الموزعة على طول الماكينة، وتسامح أقل بكثير مع أي شيء يزعج المحاذاة أو التشحيم. تحمل مجموعة من ميزات الماكينة معظم هذا الحمل.
| المتطلبات | ميزة الآلة التي تجيب عليه | ما للتحقق |
|---|---|---|
| الحرارة في الموت | الرسم الرطب باستخدام القوالب المغمورة في خزان المياه | حجم الخزان، التدفق لكل قالب، نطاق درجة الحرارة |
| الانتهاء من السطح | يموت كربيد مصقول، تخفيض صغير لكل تمريرة | جدول التمريرات، عدد الموتى، زاوية الاقتراب |
| حالة زيوت التشحيم | إعادة تدوير المستحلب مع الترشيح والتبريد | تصنيف المرشح، سعة الحوض، التبادل الحراري |
| استقرار التوتر | التحكم في الراقصة أو المركم مع استجابة عزم الدوران السريعة | دقة التوتر عند تغيرات السرعة |
| جودة البكرة | اجتياز دقيق وتركيب بكرة صلبة | اجتياز التكرار، نفاذ التخزين المؤقت |
| كسر الانتعاش | كشف انقطاع الأسلاك مع الكبح السريع | وقت التوقف، طول السلك الممزق |
أقل من 1.2 مم تقريبًا، يتم سحب السلك المقاوم للصدأ دائمًا تقريبًا وهو مبتل. يتم وضع القوالب مغمورة في مستحلب يحمل الحرارة خارج منطقة الاختزال، ويقوم بتشحيم منطقة التلامس وإزالة الدقائق المعدنية من القالب. يمكن إجراء الرسم الجاف للعمل على الفولاذ المقاوم للصدأ الأثقل، لكن الفرق يظهر عادة في جودة السطح وعمر القالب بدلاً من رقم السرعة.
درجة حرارة القالب هي أقوى تأثير فردي على التشطيب وعمر الأدوات. صندوق القالب المبرد بالماء يحافظ على حامل القالب في درجة حرارة ثابتة ويمنع أسطح الجلوس من التمدد بشكل غير متساو، وهو ما ينتج البيضاوية في وقت متأخر على المدى الطويل. اسأل كيف يصل التبريد إلى كل موضع قالب، وليس فقط الخزان.
بمجرد أن يبتل الخط، يصبح المستحلب سائل معالجة بمواصفات معينة. يتم سحب الدقائق المعدنية التي يخطئها الترشيح للخلف عبر القالب وتضرب السلك؛ المستحلب الذي يعمل دافئًا يفقد قوة الفيلم بالضبط حيث يكون الضغط أعلى. يعد تصنيف الترشيح وحجم الحوض وتدفق المضخة والتحكم في درجة الحرارة من ميزات الماكينة التي يجب ذكرها، وليست أعمال صيانة سيتم اكتشافها لاحقًا.
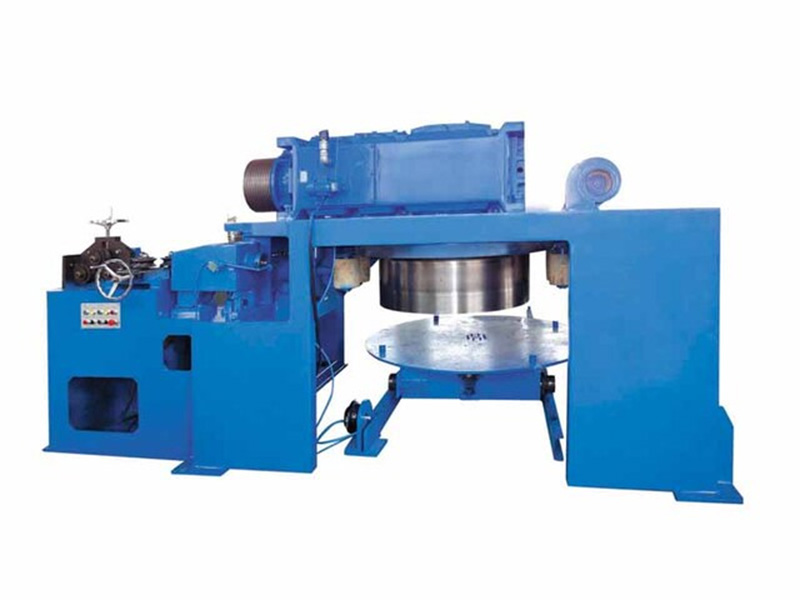
خط مصمم لهذا الواجب أزواج أ ماكينة سحب اسلاك خزان المياه تخطيط مع عدد قوالب تم اختياره للقطر النهائي بدلاً من الحد الأقصى النظري للآلة.
تعتبر القوالب أرخص جزء من الطلب والسبب الأكثر شيوعًا لرفض الملف. في حالة الفولاذ المقاوم للصدأ، فإن القالب المناسب هندسيًا للأسلاك منخفضة الكربون سوف يصقل بشكل غير متساو، ويتآكل عند المحمل ويبدأ في ترك علامة حلزونية باهتة يراها العميل تحت المكبر.
إذا لم يتمكن المورد من إخبارك بجدول النجاح الذي تم عرض أسعار الماكينة به، فإن عدد القوالب في العرض هو تخمين.
تكون العيوب التي تظهر قبل القالب النهائي دائمة، وكذلك تكون العيوب التي تظهر بعده. يظهر السحب الذي يتم سحبه بشكل غير متساو، أو الدفع الذي يسمح للسلك الوارد بالارتفاع أثناء فك الملف، كتباين في القطر، وطبقات فضفاضة وبكرة لا يمكن للعميل تشغيلها بسرعة ثابتة.
من الأفضل الحكم على التحكم في التوتر من خلال تغيير السرعة. لا ينبغي أن يؤدي التسارع من 200 إلى 600 م/دقيقة والعودة إلى تغيير شد السلك بدرجة كافية لتحريك القطر خارج نطاق التسامح، وتكون الإجابة واضحة في أول مائة متر من بكرة الاختبار.
يعد اجتياز الملعب ونفاد التخزين المؤقت أكثر أهمية على الفولاذ المقاوم للصدأ الناعم منه على سلك الكربون الأثقل. يؤتي جرح البكرة ذو الطبقات المتداخلة ثماره في زيادات في العملية التالية، وعادةً ما يقع اللوم على خط الرسم. اسأل عن كيفية مطابقة عملية السحب لنوع التخزين المؤقت الخاص بك، وتأكد من أن الآلة تتوقف بشكل نظيف بدلاً من سحب السلك بعد انقطاع.
ينطبق نفس المنطق عند تحديد حجم اللفاف: هذا الدليل اختيار آلة الاستلام يغطي أنواع البكرات ومطابقة التوتر وأرقام الكفاءة المهمة.
مواصفات التحكم هي حيث يبدأ جهازان يبدوان متطابقين في المصنع في التصرف بشكل مختلف. المتغيرات التي يجب تحديدها هي السرعة التي يتم بها تصنيف الماكينة فعليًا، واستجابة محرك الأقراص لتغيير الحمل، وما يحدث في الثواني بعد انقطاع الأسلاك.
انتبه لهذا: سرعة خط مقتبسة يتم قياسها بتسلسل قالب قصير أو بدون تركيب قالب التشطيب. أضف التمريرات التي يحتاجها اللاعب حقًا ويمكن أن تنخفض السرعة الحقيقية بمقدار الثلث، مما يغير اقتصاديات الخط بأكمله.
قم بوضع هذه الأمور كتابيًا قبل تأكيد الطلب:
يغطي الفولاذ مجموعة واسعة من المنتجات، وآلة السحب التي تناسب سلك التثبيت 4 مم ليست هي التي تناسب سلك التضفير 0.15 مم. القطر النهائي هو الذي يحدد طريقة الرسم وعدد القوالب والأخذ.
عبر كل هذه الميزات، تظل الميزات المذكورة أعلاه كما هي. يتغير التركيز فقط: هندسة القالب والتبريد للأسلاك الدقيقة، والشد والسحب للأسلاك الملفوفة، وتصميم المحرك والكابستان للقضيب الأثقل.
إن سحب أسلاك الفولاذ المقاوم للصدأ أقل تسامحاً من السحب منخفض الكربون، والسبب معدني وليس ميكانيكي. تعمل تصلب العمل والحرارة عند القالب وحساسية السطح على تحويل قرارات التصميم الصغيرة إلى عيوب مرئية في الملف.
الميزات التي تستحق الدفع مقابلها هي التبريد بالقالب المغمور، ودائرة تشحيم مفلترة ويمكن التحكم في درجة حرارتها، وأدوات وحوامل محاذاة بدقة، والتحكم الحقيقي في التوتر، وقابلية مطابقة للبكرة التي يديرها عملاؤك فعليًا. كل شيء آخر، بما في ذلك سرعة العنوان، هو أمر ثانوي.
علامة جيدة: المورد الذي يسأل عن درجة المواد الخاصة بك والقطر النهائي ونوع التخزين المؤقت قبل تحديد السرعة. هذه المحادثة هي أقصر طريق لآلة تسحب بشكل جيد، وعادة ما تفصل الخط الذي يحمل التسامح عن الخط الذي يتم تعديله في كل نوبة.


+86-158 5278 2689


الجانب الشرقي من قرية تشونغ دونغ، شارع هوكياو، منطقة شيشان، مدينة ووشي
حقوق التأليف والنشر©Wuxi Xin Jinding technology Co., Ltd. جميع الحقوق محفوظة.
 مصنعو آلات سحب أسلاك الفولاذ المقاوم للصدأ بالجملة